русский
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
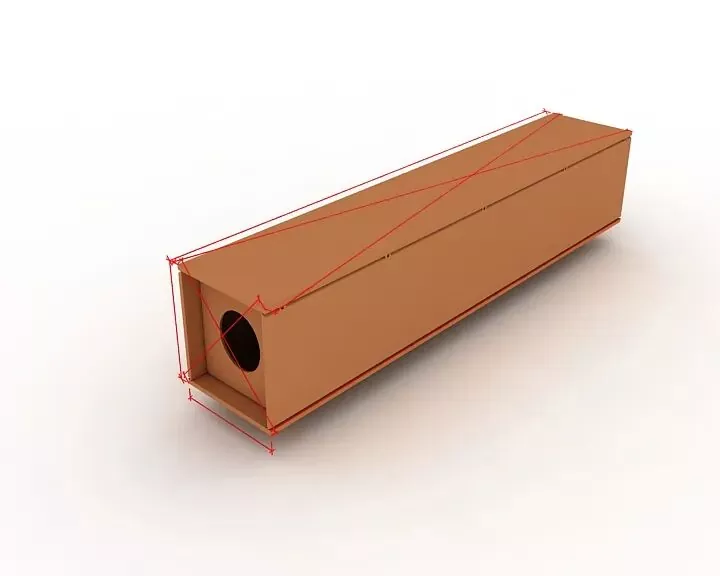
Процесс обработки коробчатой колонны стальной конструкции EIHE и достижения в области инженерного применения
I. Чертеж генерального плана

Ⅱ. Ключевой процесс
|
Шаг 1. Предварительная обработка поверхности стальной пластины |
Выполняется в соответствии с проектными или технологическими требованиями перед вырубкой стальных листов. |
|
|
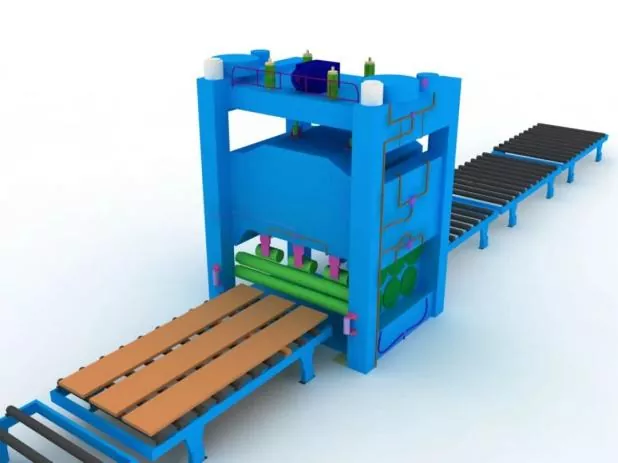
Шаг 2. Выпрямление стальной пластины |
Общая правка должна проводиться после предварительной обработки стальной пластины, чтобы обеспечить точность вырубки и снять внутренние остаточные напряжения стальной пластины. |
|
|
Шаг 3. Резка и вырубка деталей |
Перед резкой отрегулируйте режущий станок, подтвердите модель сопла и проверьте стабильность давления воздуха. |
|
|
Во время резки сначала предварительно нагрейте режущий шов стальной пластины и строго контролируйте скорость резки. |
||
|
Шаг 4 Вторичная выпрямление деталей |
Выполняется после вырубки стальных листов для обеспечения точности сборки и снижения внутренних остаточных напряжений стальных листов. |
|
|
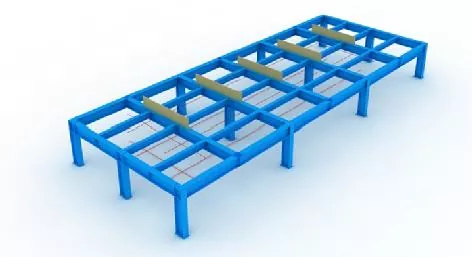
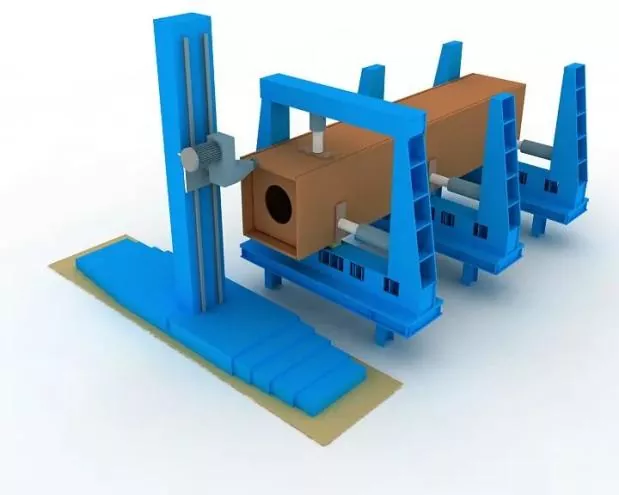
Шаг 5 Настройка приспособлений и линий разметки |
Перед сборкой сначала необходимо установить разметочные линии и приспособления. |
|
|
При установке кондуктора необходимо обеспечить горизонтальность верхнего отверстия, а также обеспечить достаточную жесткость и прочность. |
||
|
Все приспособления и линии разметки могут быть введены в эксплуатацию только после проверки и одобрения назначенным персоналом. |
||
|
Шаг 6 Размещение нижней панели |
Точное позиционирование с помощью отвеса и линий разметки. |
|
|
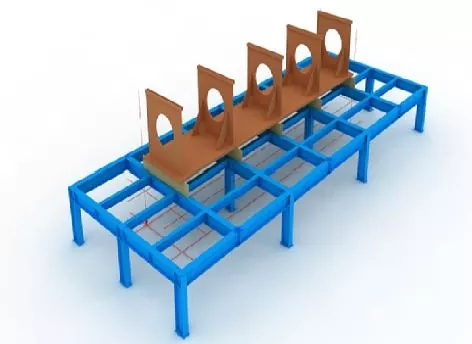
Шаг 7. Сборка диафрагмы |
Перед сборкой диафрагм отметьте линии позиционирования на нижней панели и удалите плавающую ржавчину с обеих сторон линий шлифовальным кругом. |
|
|
После установки диафрагм зафиксируйте их прихваточной сваркой. |
||
|
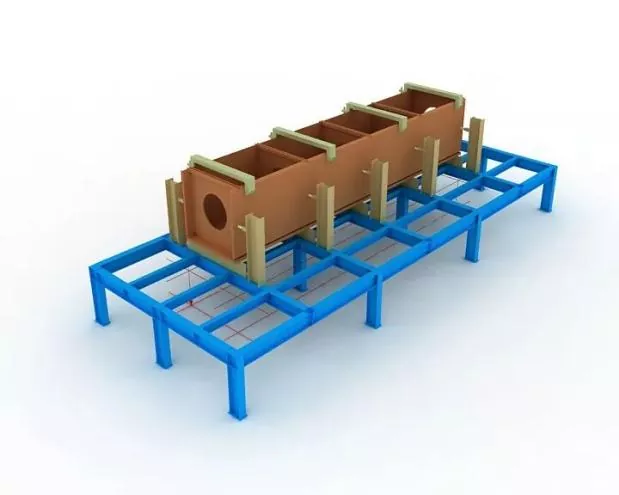
Шаг 8 Веб-сборка |
После того как полотно собрано и квалифицировано, плотно прижмите его к диафрагме домкратом, затем зафиксируйте прихваточной сваркой.
|
|
|
Шаг 9 Сборка верхней панели |
Завершите точное позиционирование верхней панели с помощью отвеса, затем зафиксируйте ее прихваточной сваркой. |
|
|
Шаг 10. Электрошлаковая сварка диафрагмы |
Для диафрагм принята односторонняя электрошлаковая сварка. |
|
|
Медные гильзы для зажигания и гашения дуги во время сварки должны устанавливаться на верхних и нижних отверстиях отверстий для электрошлаковой сварки. |
||
|
Сварочный ток и напряжение должны строго контролироваться на протяжении всего процесса сварки, обращая внимание на изменение цвета участка электрошлаковой сварки на полотне. |
||
|
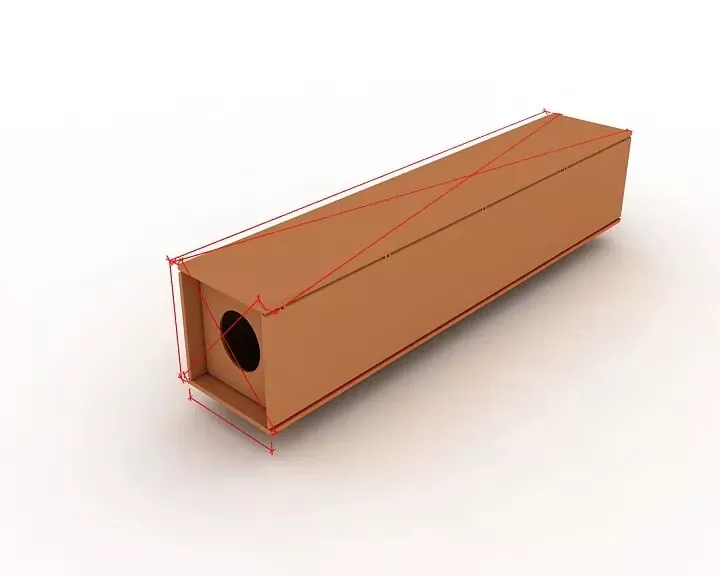
Шаг 11 Общая проверка |
Во время проверки сосредоточьтесь на проверке того, соответствуют ли длина компонента, размеры диагонали и размеры концевой секции проектным и техническим требованиям, и исправьте все детали, выходящие за пределы допусков. |
|
|
Шаг 12. Концевое фрезерование |
Отфрезеруйте торец после сборки и сварки. |
|
|
Гарантируйте ровность элементов и параллельность торца и фрезы. |
||
|
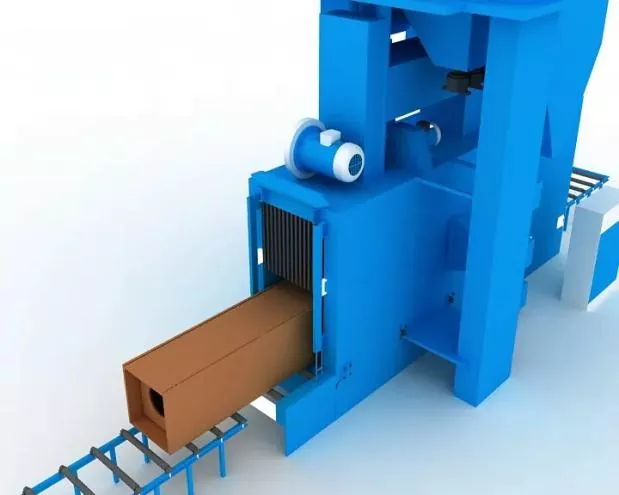
Шаг 13 Пескоструйная обработка и удаление ржавчины |
Полное удаление ржавчины пескоструйной обработкой после сварки, затем переход к нанесению покрытия. |
|




Ⅲ. Технические условия на сборку, позиционирование и сварку
|
Точность сборки |
Во время сборки: ● Должны быть приняты соответствующие ограничения для контроля сварочной деформации. ● Припуски на сварочную усадку и разумную обратную деформацию должны быть зарезервированы для контроля размеров компонентов и обеспечения правильной формы. |
|
Допускаемые отклонения при изготовлении и сборке сварных соединений, а также допуски на размеры элементов конструкций должны соответствовать требованиям Правил приемки строительного качества металлоконструкций (GB 50205). |
|
|
Позиционирование сборки, сварка |
Ее следует осуществлять полуавтоматической газовой дуговой сваркой сплошной проволокой (GMAW). |
|
Сварщик |
Сварщики, осуществляющие монтажную прихватку, должны иметь соответствующие квалификационные удостоверения, указанные в Технических условиях на сварку строительных металлоконструкций (JGJ81). |
|
Расположение прихваток |
Расположение прихваточных швов: Прихваточные сварные швы не должны находиться в начале и конце обычных сварных швов и не должны располагаться в углах, кромках, концах и других критических областях, подверженных дефектам прочности конструкции и качества изготовления. |
|
Для Т-образных соединений прихваточная сварка: должна выполняться симметрично с обеих сторон; при этом следует по возможности избегать прихваток внутри канавки. Для сварки кромок с полным проплавлением: прихваточная сварка должна выполняться в канавке для обратной строжки, например, обратной строжки. |
|
|
Положения сборки и сварки сварочных опорных пластин, а также направляющих и отводящих пластин должны соответствовать соответствующим стандартам. |
|
|
Сварочные материалы |
Сварочные материалы, используемые для сборки и прихваток, должны соответствовать материалам для официальной сварки, т. е. должны применяться те же сварочные материалы, что и при официальной сварке. |
|
При сборочной сварке высокопрочных и низкопрочных сталей сварочные материалы следует выбирать в соответствии с маркой низкопрочной стали. |
Похожие новости
- Поздравление с Национальным праздником от компании Eihe Steel Structure
- Успешного первого подъема! Азиатско-Тихоокеанский проект в Марокко, реализуемый Eihe Steel
- Повышение квалификации одобрено! Эйхэ стабильно расширяет присутствие на мировом рынке
- Доставка стальных конструкций EHSS для аэропортов и вокзалов
- В центре внимания глобальное развитие: Шаньдунская ассоциация производителей металлоконструкций успешно проводит конференцию по обмену опытом по промышленной интернационализации
- EHSS с полным успехом провела 8-й Шаньдунский форум по разработке высококачественных стальных конструкций и ежегодную конференцию SSSIA 2026 года в Циндао.
Оставьте мне сообщение