русский
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Анализ технологии производства металлоконструкций
Ⅰ. Обзор
Изготовление металлоконструкцийЭто процесс преобразования проектных чертежей в физические структурные компоненты. Его суть заключается в переработке стальных материалов в квалифицированные стальные элементы конструкции в соответствии с проектными требованиями с помощью заводских производственных процедур, сохраняя при этом свойства сечения стали практически неизменными.
Технология производства металлоконструкций в целом аналогична технологии механического производства. Однако, учитывая, что изделия из стальных конструкций в конечном итоге собираются на строительных площадках, в их процессах больше внимания уделяется точному контролю и предотвращению деформаций.
Ⅱ. Технологическая схема производства металлоконструкций
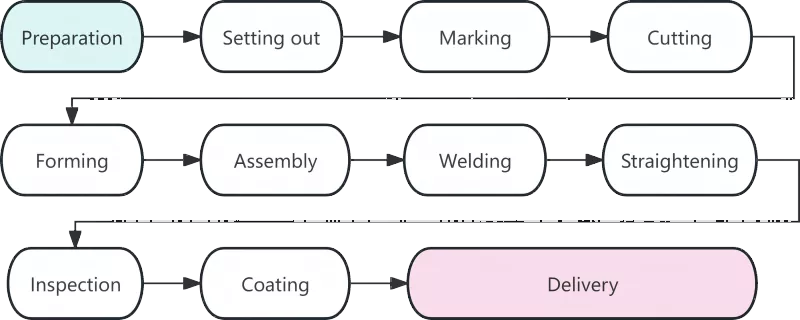
Ⅲ. Детальный анализ каждой рабочей процедуры
|
Процесс |
Описание |
|
Подготовка материала |
Подготовка материала знаменует собой начало изготовления металлоконструкций, и ее качество напрямую влияет на все последующие рабочие процессы. Основными задачами на этом этапе являются приемка материала, правка и очистка поверхности. После того, как стальные материалы поступят на завод, их сертификаты на материалы должны быть проверены по сравнению с реальной продукцией. Повторный контроль химического состава и механических свойств должен проводиться для сталей, используемых в основных элементах конструкций. Деформированные стали, возникшие при транспортировке, должны быть выправлены с помощью роликовых правильных машин или гидравлических подъемных машин. Опыт показывает, что около 80% погрешностей размеров при вырубке возникают из-за невыправленного сырья. |
|
Лофтинг |
Лофтинг — это первый важный шаг для контроля точности при производстве стальных конструкций. На специальных платформах или компоновочных столах технические специалисты рисуют полномасштабные соединения и контуры компонентов в соотношении 1:1 в соответствии с проектными чертежами для определения формы деталей. Помимо проверки размеров чертежа, необходимо зарезервировать припуск на сварочную усадку, как того требуют соответствующие процессы. Обычно для каждого стыкового шва оставляют припуск от 1 до 1,5 мм. |
|
Маркировка |
Маркировка, также известная как разметка, относится к процедуре использования шаблонов для обозначения положений отверстий и линий обработки контуров компонентов на стальных пластинах и сечениях. Принцип «сначала крупные детали, потом мелкие детали» используется для максимизации коэффициента использования материала. Благодаря оптимизированной компоновке общий коэффициент использования материала может достигать более 85 %, а после оптимизации раскладки может даже превысить 92 %. |
|
Резка |
Резка – это процесс разделения сырья на отдельные части по намеченным линиям. К основным методам резки относятся газовая резка, плазменная резка и лазерная резка. Широкое применение технологии резки с числовым программным управлением повысило точность и эффективность изготовления стальных конструкций. Некоторые поверхности разреза пригодны для прямой сварки без вторичной обработки кромок. |
|
Формирование |
Нелинейным компонентам, таким как изогнутые балки и изогнутые трубы, необходимо придать форму посредством холодной или горячей гибки. Холодная гибка выполняется при комнатной температуре и применима к обычным изогнутым компонентам. При горячей гибке стали перед гибкой нагревают до температуры 900-1100°С, что принято для толстых листов или деталей с малыми радиусами изгиба. |
|
Сборка |
Сборка подразумевает соединение обработанных деталей согласно чертежам и временное закрепление их прихватками. Стандартная процедура сборки следующая: зашлифовать стыковые швы фланцевых пластин → удалить заусенцы на перегородках → добиться точного позиционирования с помощью сборочного станка → завершить сборку одностороннего стального Т-образного сечения → перевернуть сборку и завершить общую формовку. |
|
Сварка |
Сварка является основным процессом в производстве металлоконструкций, к которому предъявляются высокие технические требования и строгий контроль качества. Обычно используемые методы сварки включают автоматическую дуговую сварку под флюсом, сварку в среде CO₂ и дуговую сварку в защитной среде. |
|
Выпрямление |
Термическое напряжение, возникающее при сварке, вызовет деформацию детали, которую необходимо устранить правкой для восстановления исходной геометрической формы. Распространенные методы правки включают механическую правку, правку пламенем и комбинированную правку. Нагрев в одном и том же положении не допускается проводить более трех раз, перегрев строго запрещен. |
|
Инспекция |
Контроль на протяжении всего производственного процесса служит ключевой гарантией качества продукции. Поэтапный контроль в основном охватывает проверку сырья, внутрипроизводственный контроль и послесварочный контроль. Внутри сварных швов не допускаются фатальные дефекты, такие как трещины и непровары. |
|
Покрытие |
Покрытие обеспечивает антикоррозийную и огнезащиту стальных конструкций. Стандартная система покрытия состоит из трех слоев: эпоксидной грунтовки с высоким содержанием цинка, промежуточного эпоксидного покрытия на основе слюдистого железа и верхнего покрытия из полиуретана или фторуглерода. Огнестойкое покрытие наносится в несколько тонких слоев. Температура окружающей среды для нанесения покрытия должна быть не ниже 5°С, относительная влажность не должна превышать 85%, а температура поверхности стали должна быть не менее чем на 3°С выше точки росы. |
|
Доставка с завода |
Доставка – это заключительный этап изготовления металлоконструкций. Компонентам, прошедшим окончательную проверку, будут присвоены уникальные серийные номера и маркировки. Компоненты должны быть объединены в группы в соответствии с последовательностью установки. Между компонентами следует размещать деревянные бруски или резиновые прокладки, чтобы предотвратить появление царапин на покрытии. |
IV. Тенденции развития современной технологии изготовления металлоконструкций
Современная стальная конструкцияПроизводство становится все более интеллектуальным и механизированным, что повышает точность и эффективность производства. Технологии числового управления, автоматическая сварка, применение BIM и виртуальное моделирование предварительной сборки представляют собой будущие тенденции развития отрасли.
Производство металлоконструкций – это целостная система, включающая тесно связанные процессы, высокие требования к точности и строгий контроль качества. Каждая процедура от раскладки до покрытия напрямую влияет на качество готовой продукции. С широким применением интеллектуальных технологий будут приняты более строгие стандарты для стальных конструкций, что приведет к дальнейшему улучшению качества продукции.
Похожие новости
- Как выбрать подходящий размер конюшни со стальным каркасом?
- Сборка стальной конструкции на месте + комплексный рабочий процесс подъемно-строительных работ + ключевые соображения
- Почему стоит выбрать двухслойный сборный дом со стальным каркасом для современной жизни?
- Девять ключевых моментов проектирования и строительства заводских зданий из стальных конструкций
- Как строительство курятников со стальной конструкцией может улучшить управление птицефабриками?
- Промышленные здания «локомотивного типа»: трехэтажный офис должен быть стальным или бетонным?
Оставьте мне сообщение